

Filmage de palettes: trois facteurs qui influencent votre consommation de film et la stabilité de vos charges
Lorsque nous analysons une banderoleuse chez de nouveaux clients, nous constatons presque toujours la même situation. La machine fonctionne depuis des années, produit des palettes correctement emballées, et pourtant les principaux paramètres sont encore réglés sur les valeurs d’usine. C’est regrettable, car ce sont précisément ces réglages qui déterminent à la fois votre consommation de film par palette et la stabilité de votre charge pendant le transport et le stockage. Dans cet article, nous examinons en détail le taux de pré-étirage, la tension d’enroulement et l’épaisseur du film.
Taux de pré-étirage : le moteur de vos économies de matière
Le taux de pré-étirage (« pre-stretch ratio ») détermine dans quelle mesure le film est étiré avant d’être appliqué sur la charge. Cette opération est réalisée grâce au système de pré-étirage, généralement composé de deux rouleaux tournant à des vitesses différentes. La différence de vitesse de rotation entre ces deux rouleaux détermine le niveau de pré-étirage.
Avec un taux de pré-étirage de 250 %, chaque mètre de film fournit 2,5 mètres de longueur de banderolage effective. Cela signifie une consommation de film réduite par palette et donc un coût plus faible par cycle d’emballage. De nombreuses entreprises s’orientent ainsi vers des taux de 300 %, voire plus, afin de réduire davantage leur consommation de film.
Cependant, plus n’est pas toujours synonyme de mieux. Avec un taux de pré-étirage trop élevé, le film est étiré jusqu’à proximité de sa limite de rupture. La structure moléculaire du film étirable perd alors une partie de sa réserve d’élasticité. Or, pour les charges lourdes ou les palettes présentant des angles vifs, comme des produits avec des arêtes saillantes ou des profilés métalliques, cette réserve est indispensable pour éviter les perforations et les déchirures. Le film devient alors trop fin pour absorber les contraintes mécaniques.
Le taux de pré-étirage optimal dépend donc de votre typologie de produits. Pour des charges légères et régulières, un pré-étirage proche de 300 % est tout à fait envisageable. Pour des charges irrégulières ou lourdes, un taux de pré-étirage élevé combiné à un film plus épais constitue souvent une solution plus sûre et, au final, plus économique.
Tension d’enroulement (post-étirage) : l’équilibre entre maintien de charge et protection du produit
La tension d’enroulement (post-étirage) détermine la pression que le film exerce sur la charge. Ce paramètre est réglé via la force de freinage du dérouleur de film ou par le système de contrôle de tension intégré au dispositif de pré-étirage, selon le type de banderoleuse (à plateau tournant, à bras tournant ou à anneau).
Une tension d’enroulement trop faible réduit la sécurité de la charge. Le film adhère moins fermement à la palette, ce qui permet aux colis de se déplacer pendant le transport, notamment lors des freinages ou dans les virages. Cela augmente le risque de dommages aux produits et d’instabilité des palettes à l’arrivée.
À l’inverse, une tension d’enroulement trop élevée comporte un autre risque. Les produits fragiles ainsi que les emballages en carton à faible résistance à la compression peuvent se déformer sous la pression constante exercée par le film. Dans le cas de produits empilables, cela se traduit parfois par des cartons enfoncés ou des couches de marchandises affaissées.
De nombreuses banderoleuses modernes permettent d’ajuster la tension en fonction de la hauteur de la palette, avec une tension plus importante en bas et en haut de la charge, là où la stabilité est la plus nécessaire, et une tension plus faible au centre. Cette technique, souvent appelée « top and bottom force », permet d’optimiser simultanément la stabilité de la palette et le coût du film.
Épaisseur du film : la base sur laquelle reposent le pré-étirage et la tension
L’épaisseur du film, exprimée en microns, constitue le troisième paramètre et influence directement le fonctionnement des deux précédents réglages.
Un film plus épais, compris entre 23 et 35 microns, offre une résistance accrue à la déchirure ainsi qu’une meilleure résistance à la perforation. Ce type de film est le choix idéal pour les charges irrégulières, telles que les palettes mixtes, les charges comportant des arêtes vives ou les produits présentant un poids élevé. L’épaisseur supplémentaire compense les risques liés à un taux de pré-étirage plus faible ou aux points de pression localisés sur la charge.
Application : spécialement conçu pour vos palettes lourdes et les charges comportant des angles vifs ou des parties saillantes (comme les briques, le bois brut, les profilés en acier, les blocs de béton ou les fûts de liquides lourds). Son épaisseur empêche le film de se déchirer au niveau des angles pendant le post-étirage.
Un film plus fin, entre 15 et 20 microns, est généralement associé à un taux de pré-étirage plus élevé. Ce type de film est particulièrement intéressant pour les palettes stables et régulières, par exemple dans le cadre de lignes de production homogènes avec un poids et une forme constants. Son principal avantage réside dans un coût inférieur par palette, puisque moins de matière est nécessaire pour obtenir une longueur de banderolage équivalente, voire supérieure.
Application : adapté aux charges moyennement lourdes telles que des cartons, caisses ou palettes empilés de manière stable et présentant une forme régulière et prévisible.
Il est important de comprendre que l’épaisseur du film et le taux de pré-étirage sont étroitement liés. Un film fin insuffisamment pré-étiré n’apporte aucun avantage réel. À l’inverse, un film épais associé à un faible taux de pré-étirage entraîne une consommation de film inutilement élevée. La combinaison de ces paramètres doit donc toujours être adaptée au type de charge à emballer.
Pourquoi ces paramètres sont rarement ajustés
Dans la pratique, nous constatons que les réglages d’usine restent souvent inchangés pendant des années, simplement parce que les palettes semblent « suffisamment bien emballées » à la sortie de la banderoleuse. Le problème est que le contrôle visuel n’est pas un indicateur fiable de la stabilité réelle de la charge ni de la consommation effective de film. Deux palettes peuvent paraître identiques alors que l’une a consommé 15 % de film en trop ou n’offre pas le niveau de stabilité nécessaire pour un trajet de trois heures sur autoroute.
Notre approche chez Getra
Chez Getra NV, nous analysons toujours ces trois paramètres de manière globale, jamais séparément. Nous mesurons la sécurité de la charge à différentes hauteurs de la palette, évaluons la consommation de film par cycle d’emballage et adaptons l’épaisseur du film à la typologie des produits de chaque client. Cette approche permet souvent de réaliser des économies substantielles sur les coûts de film sans compromettre la stabilité de la charge. Dans certains cas, c’est même l’inverse : en ajustant correctement la tension, nous améliorons la stabilité sans utiliser davantage de film.
Vous souhaitez savoir comment votre banderoleuse performe actuellement sur ces trois paramètres ? Contactez notre équipe pour une analyse technique personnalisée.
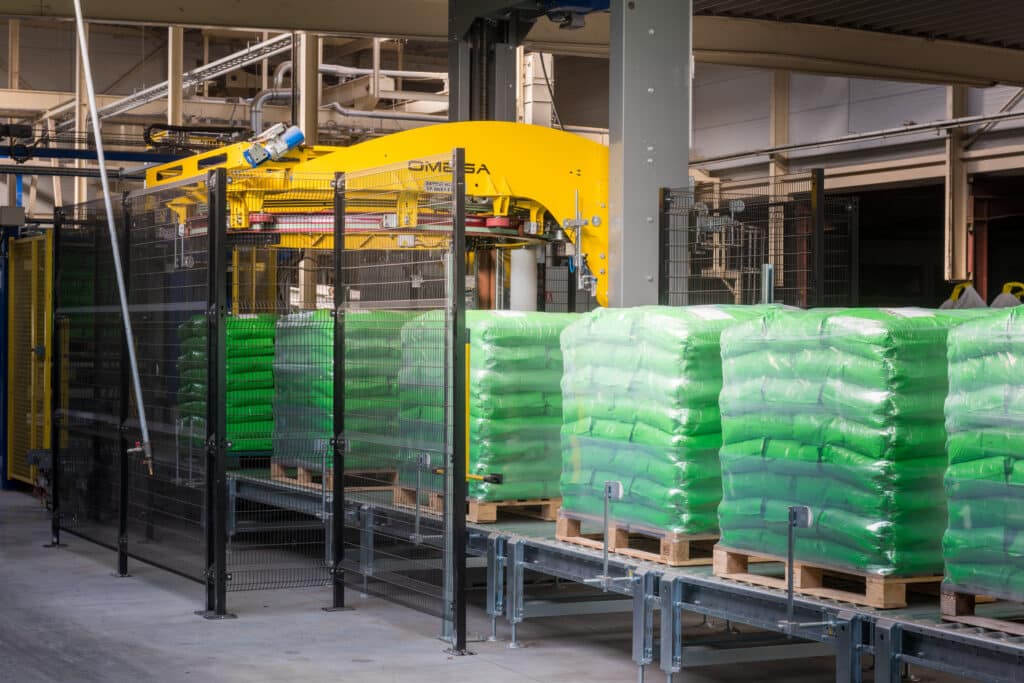
Chez Vandersanden, nous avons eu l’occasion d’installer une toute nouvelle ligne d’emballage comprenant une installation de cerclage et une banderoleuse entièrement automatique. Vous pouvez voir ici l’enrouleuse entièrement automatique en action.


